
LATEST NOTE
现代家具生产工艺流程中的木工技术要点与质量管控方案
在定制家具与批量生产并行的当下,木工技术早已不是一把锯子走天下的手艺活。从开料到封边,从钻孔到组装,每一道工序的精度都直接影响成品家具的寿命与外观。不少企业在木工网站上发布急招木工信息,本质上缺的不是人手,而是能看懂图纸、控制公差的复合型技术工人。本文从生产实际出发,拆解现代家具制造中的木工技术要点...
在定制家具与批量生产并行的当下,木工技术早已不是一把锯子走天下的手艺活。从开料到封边,从钻孔到组装,每一道工序的精度都直接影响成品家具的寿命与外观。不少企业在木工网站上发布急招木工信息,本质上缺的不是人手,而是能看懂图纸、控制公差的复合型技术工人。本文从生产实际出发,拆解现代家具制造中的木工技术要点与质量管控逻辑。
一、开料与基准面加工:精度从这里开始
现代板式家具的第一道关键工序是开料。电子开料锯的定位精度通常要求控制在±0.1mm以内,一旦超出这个范围,后续封边和钻孔就会产生累积误差。实木部件则需先刨削出基准面,再以基准面为参照加工其他三个面,这就是木工常说的“先平后直、先直后方”。
有经验的老木工在应聘木工岗位时,面试官往往会问一个问题:拿到一张有内凹的毛料板,你第一步做什么?正确答案是先判断变形方向,再决定刨削余量分配,而不是直接上压刨。
二、钻孔与榫卯配合的技术细节
32mm系统排钻是板式家具的标配,但设备只是基础,真正决定质量的是钻头磨损管理和压梁压力设定。钻头连续使用200-300次后,孔径会因磨损扩大0.05-0.1mm,导致偏心件锁紧力下降。建议每班次检查一次钻头,用塞规抽检孔径。
- 偏心件孔:孔径15mm,深度12.5-13mm,公差±0.2mm
- 系统孔:孔径5mm,深度10-12mm,孔距32mm
- 木榫孔:孔径8mm,深度14-16mm,与榫头过盈配合0.1-0.2mm
实木榫卯则更依赖手工修配。燕尾榫的肩部配合间隙应控制在0.05mm以内,用手推入时有轻微阻力但不需敲击。这个手感,没有三五年木工培训和实际打磨,很难稳定掌握。
三、质量管控的量化方案
家具厂的质量管控不能只靠老师傅的眼睛。建议建立三级检验机制:
- 首件检验:每批次前3件全尺寸测量,记录关键公差
- 巡检:每2小时抽检5件,重点查封边剥离强度和孔位偏移
- 终检:组装后检查对角线误差(≤1.5mm/m)和门缝均匀度(±0.5mm)
以封边为例,合格的PVC封边条剥离强度应≥30N/cm,用指甲横向刮擦不应起翘。冬季低温环境下,胶水开放时间缩短,封边速度需下调10%-15%。
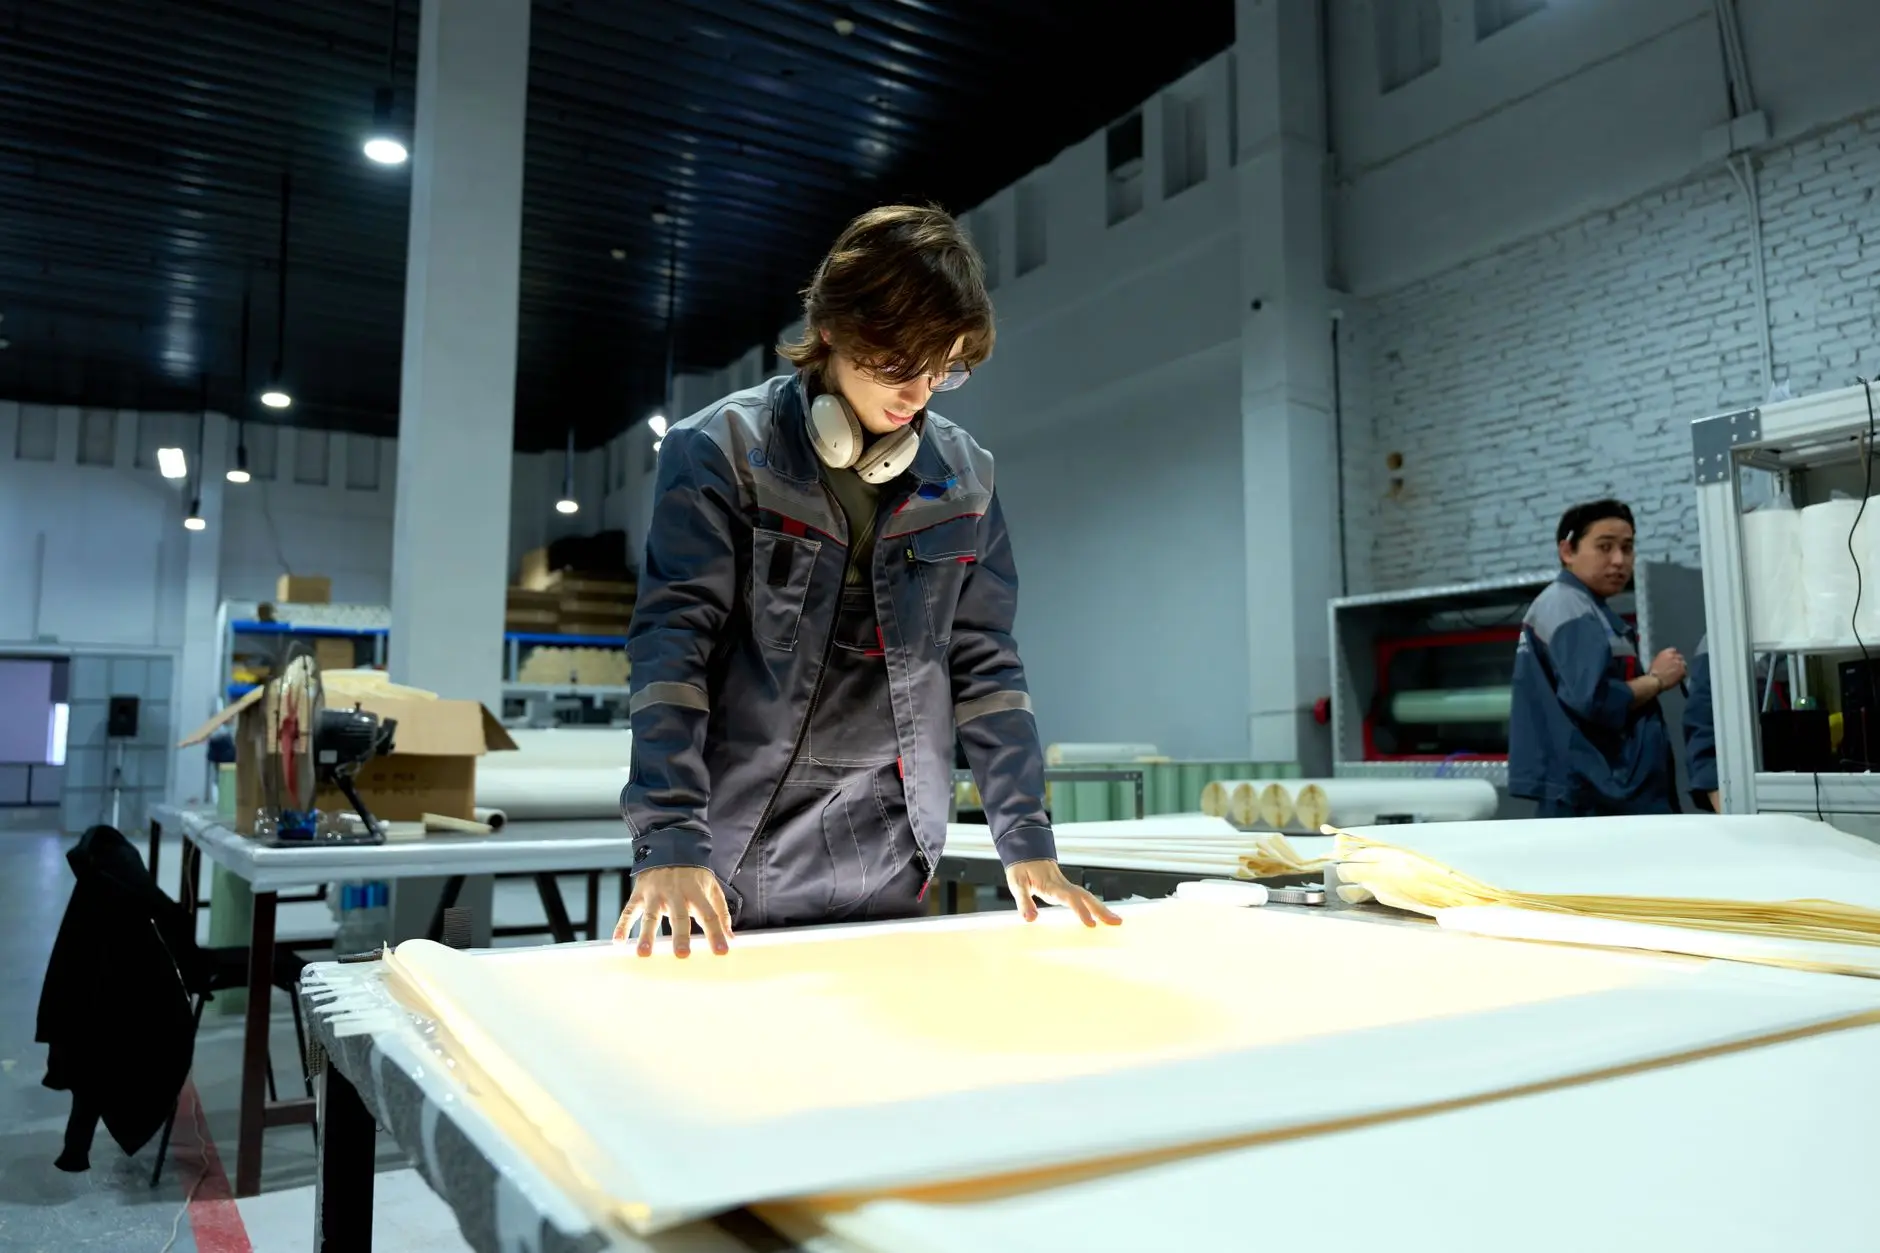
不少木工求职者关心木工价格,其实技术等级直接决定薪资区间。能独立调机、看懂三视图、会修榫卯的师傅,日薪普遍比普通操作工高出40%-60%。企业若想降低返工率,在招聘木工时不妨把实操测试比重提高到70%以上。木友网的木工论坛里常有从业者分享各工序的实战数据,值得定期翻阅。技术到位了,质量自然稳。
关键词:急招木工,招聘木工,木工找工作,木工求职,木工价格,木工网站,应聘木工,木工培训,木工论坛